

Normas de tolerancia para moldes de carcasas de aluminio para vehículos eléctricos: una descripción general técnica.
2026-11-02 17:25
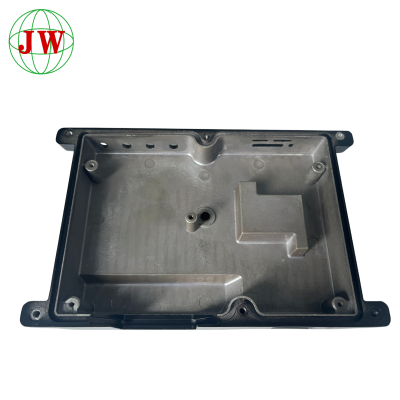
Los vehículos eléctricos (VE) están impulsando un aumento en los vehículos de paredes delgadas y de gran tamaño.carcasas de aluminio fundido a presión— desde cajas de baterías y carcasas de motores hasta inversores ycarcasas de electrónica de potenciaDado que estos componentes tienen requisitos dimensionales estrictos y deben encajar con juntas, pernos y canales de refrigeración, los moldes que los producen están sujetos a exigencias cada vez mayores.toleranciaestándares. A continuación, desglosamos los estándares clave, los materiales, las reglas de diseño, los pasos de mecanizado y los métodos de verificación que definen cómo se fabrican los vehículos eléctricos.moldes de carcasas de aluminio Se especifican, construyen y validan.
1. La base: Normas clave de tolerancia para moldes de carcasas de aluminio para vehículos eléctricos
El punto de partida para cualquiermolde de fundición a presiónes un estándar dimensional reconocido. El más utilizado en todo el mundo esISO 8062(y su serie ISO 8062-3), que establece tolerancias geométricas generales parafundiciones, complementado por elNADCANormas de la Asociación Norteamericana de Fundición a Presión (NADCA), como las Normas de Especificación de Producto de la NADCA paraFundición a presiónEn China,GB/T 6414refleja estos requisitos. Estas normas clasifican los grados de tolerancia (por ejemplo, CT7–CT10 para dimensiones lineales y grados más estrictos para superficies mecanizadas) y permiten a los diseñadores asignar valores alcanzables en función del tamaño de la pieza y el espesor de la pared. Para las carcasas de vehículos eléctricos, las caras de sellado críticas y los patrones de pernos normalmente requierenGD&TLas especificaciones (de dimensionamiento y tolerancia geométrica) —planitud, paralelismo, posición y perfil— van más allá de los grados exclusivos de fundición y deben validarse en la pieza terminada.
2. Selección de materiales: Cómo las aleaciones de aluminio determinan la capacidad de tolerancia.
La elección dealeación de aluminiolimita directamente la tolerancia que puede tener un molde. Los grados comunes incluyen:ADC12(Al-Si-Cu), favorecido por su excelentecapacidad de fundición, llenado de paredes delgadas y maquinabilidad, yA356/A356.2(Al-Si-Mg), apreciadas por su mayor ductilidad, soldabilidad y respuesta constante al tratamiento térmico. Aleaciones con menor contenido de hierro, comoADC6oA360reduce la adherencia pero requiere un control de proceso cuidadoso. Porque cada aleación tiene una distintacontracción por solidificacióny coeficiente de expansión térmica, el molde debe compensar en consecuencia. Para carcasas de EV de paredes delgadas, las aleaciones de alta fluidez reducen los errores de inyección yporosidad de contracción, mientras que elacero para moldes— comúnmenteH13oS136H— debe mantener la estabilidad dimensional a temperaturas de funcionamiento para evitar el crecimiento de moho que haría que las tolerancias se salieran de las especificaciones.
3. Diseño para el control de tolerancias: ángulos de desmoldeo, espesor de pared y compensación de retracción.
La tolerancia se gana o se pierde en gran medida en la etapa de diseño. Los moldes de las carcasas de los vehículos eléctricos suelen utilizar unfactor de contracción(comúnmente 0,4%–0,6% para el aluminio) aplicado a ladimensiones de la cavidadpara compensar la contracción durante el enfriamiento.ángulos de caladoDeben diseñarse en las paredes laterales —normalmente entre 0,5° y 1,5°— para permitir una expulsión limpia sin deformar la pieza, mientras que la uniformidadespesor de pared(generalmente de 2 a 4 mm para las carcasas) minimiza la refrigeración diferencial y la deformación.Pasador eyectorcolocación,canal de refrigeracióndiseño ypuerta/correderoEl diseño influye en la tensión residual y la distorsión. Las herramientas de simulación (análisis de flujo de molde) ahora son rutinarias para predecircontracción,destelloyporosidadantes de cortar el acero, lo que reduce las costosas iteraciones y garantiza que el molde cumpla con la tolerancia deseada en el primer intento.
4. Mecanizado y post-fundición: Reduciendo la brecha hacia tolerancias estrictas
La fundición por sí sola rara vez cumple con los requisitos de tolerancia EV más estrictos, por lo queMecanizado CNCdespuésfundiciónes esencial para sellar las caras, los orificios de montaje y las superficies de los conectores. El molde debe permitir un sellado adecuado.margen de mecanizado(material de mecanizado) en características críticas mientras se mantiene la forma final lo suficientemente cerca para evitar cortes profundos que puedan provocar deformaciones. Las tolerancias de mecanizado típicas alcanzan ±0,05–0,1 mm en dimensiones críticas, respaldadas porgolpeteo,perforaciónydescompuertaOperaciones de (eliminación de compuertas). Secuenciación cuidadosa: mecanizado, luegotratamiento térmicoo alivio de tensiones donde sea necesario, y luego el acabado final, lo que evita la distorsión que de otro modo se acumularía y daría lugar a la no conformidad.DesbarbadoAdemás, el acabado superficial de las zonas de sellado reduce aún más las vías de fuga para el refrigerante y los problemas de sellado de la batería, que son exclusivos de las carcasas de los vehículos eléctricos.
5. Validación y control de calidad: medición y verificación del cumplimiento
El cumplimiento final depende de la verificación.CMM(máquinas de medición de coordenadas) yEscaneo 3Dse utilizan para medir dimensiones críticas en comparación conGD&Tllamadas, mientrasprueba de fugas(aire o helio) valida la integridad del sellado de las cámaras de la batería y de refrigeración.radiografíao la inspección por TC detecta problemas internosporosidady vacíos, yespesor de paredLa medición confirma la uniformidad. Documentación según la norma aplicable.ISO 8062oNADCA— con un detalladoInforme CMMacompaña a cada lote. CualquierdesviaciónSe documenta con un aviso de desviación, por lo que los clientes reciben piezas cuyo cumplimiento de tolerancia es rastreable, repetible y verificable antes del montaje.
Noticias relacionadas
Más >-
![Innovadores utensilios de cocina no tóxicos revolucionan la experiencia culinaria]()
Innovadores utensilios de cocina no tóxicos revolucionan la experiencia culinaria
En la dinámica industria culinaria, los fabricantes están respondiendo a la demanda de utensilios de cocina seguros y eficientes. Los utensilios de cocina de aluminio fundido a presión y antiadherentes, junto con los accesorios para barbacoa y las sartenes de teflón, están a la vanguardia. La búsqueda de la mejor sartén antiadherente y no tóxica ha dado lugar a avances revolucionarios. Nuestra empresa lidera esta tendencia con utensilios de cocina antiadherentes, no tóxicos y de primera calidad, que cuentan con durabilidad, seguridad y rendimiento. Desde la durabilidad del aluminio fundido hasta los revestimientos antiadherentes superiores, nuestros productos redefinen la excelencia culinaria.
-
![¿Cómo solucionar los problemas de porosidad por contracción causados por un diseño deficiente del sistema de refrigeración del molde?]()
¿Cómo solucionar los problemas de porosidad por contracción causados por un diseño deficiente del sistema de refrigeración del molde?
La porosidad por contracción es uno de los defectos más comunes y destructivos en la producción de fundición a presión de aleaciones de aluminio, causada principalmente por un diseño inadecuado del sistema de refrigeración del molde, más que por errores en la materia prima o en el proceso. Una refrigeración desequilibrada provoca velocidades de solidificación inconsistentes, cavidades de contracción residuales y poros dispersos en zonas de paredes gruesas o puntos calientes, lo que reduce drásticamente la estanqueidad, la resistencia mecánica y el rendimiento del producto. Este artículo analiza el mecanismo de formación interna de la porosidad por contracción inducida por la refrigeración, resume los fallos típicos de diseño de refrigeración en las herramientas tradicionales y propone soluciones de optimización específicas, como la disposición de la refrigeración conforme, el ajuste del equilibrio térmico y la adaptación de los parámetros del proceso. Asimismo, presenta métodos profesionales de verificación mediante simulación para ayudar a los fabricantes a eliminar los defectos de porosidad y estabilizar la calidad de la fundición de forma fundamental.
-
![¿Cuál es el plazo de entrega típico para prototipos personalizados de aluminio fundido a presión?]()
¿Cuál es el plazo de entrega típico para prototipos personalizados de aluminio fundido a presión?
El plazo de entrega de prototipos personalizados de aluminio **fundición a presión** depende en gran medida de la complejidad de la pieza, la estabilidad del dibujo, la ruta de fabricación y el alcance del posprocesamiento. El prototipo estándar **herramientas** más la entrega de la muestra de fundición normalmente tarda entre 15 y 25 días hábiles, mientras que las muestras de bloques mecanizadas por CNC y las muestras de metal impresas en 3D ofrecen un plazo de entrega mucho más rápido, pero no pueden replicar completamente las propiedades mecánicas reales de la fundición a presión. Las revisiones frecuentes de los dibujos, los defectos de fundición y los retrasos en los procesos subcontratados son las principales causas de demora. Los compradores deben elegir soluciones de prototipo adecuadas según los fines de las pruebas, confirmar definiciones claras de los plazos y proporcionar dibujos finalizados para optimizar los cronogramas. Una organización racional de las demandas de **CNC** y tratamiento de superficies también ayuda a controlar el ciclo general del prototipo para proyectos de fundición a presión transfronterizos.
-
![¿Cuál es el espesor mínimo de pared para sus piezas de fundición a presión?]()
¿Cuál es el espesor mínimo de pared para sus piezas de fundición a presión?
El espesor mínimo de pared para piezas fundidas a presión no es una cifra fija. Si bien se pueden lograr paredes delgadas a nivel de laboratorio, la producción en masa requiere considerar la fluidez de la aleación, el tamaño de la pieza, la distancia de flujo de la fusión, la precisión de las herramientas y el postprocesamiento, como el mecanizado CNC. La aleación de aluminio suele adoptar entre 1,2 y 1,5 mm como espesor mínimo de pared práctico para una producción de volumen estable. Muchos clientes cometen errores de diseño al copiar estándares de chapa metálica o ignorar la distancia de flujo y la variación del espesor de pared. La revisión DFM temprana con los proveedores ayuda a optimizar los parámetros de espesor de pared antes del desarrollo del molde. Equilibrar la demanda de ligereza, el rendimiento de llenado y la fiabilidad del ensamblaje puede reducir defectos como fallos de llenado y porosidad, disminuir la tasa de rechazo y evitar costosas modificaciones de herramientas en etapas posteriores del proyecto.
-
![¿Cómo controlar los defectos de burbujas de aire durante el proceso de fundición a presión?]()
¿Cómo controlar los defectos de burbujas de aire durante el proceso de fundición a presión?
La formación de burbujas de aire es un defecto típico en la fundición a presión, causado por el aire atrapado en la cavidad, el vapor del lubricante y el hidrógeno disuelto en la aleación fundida, lo que debilita el rendimiento mecánico y provoca fallos durante el mecanizado secundario. Este artículo explica el mecanismo de formación de burbujas, introduce la optimización de las herramientas, incluyendo el sistema de alimentación, el diseño de rebosaderos y ventilación, el ajuste del perfil de inyección y el tiempo de ciclo, la desgasificación de la aleación fundida y la gestión de residuos, además de la inspección in situ y el mantenimiento preventivo. La obstrucción de la ventilación y el flujo turbulento del metal son los principales desencadenantes. La simulación del flujo del molde ayuda a mejorar en las primeras etapas. La ausencia total de burbujas no siempre es económica; la resolución de problemas paso a paso y el mantenimiento regular del molde reducen eficazmente la tasa de rechazo de burbujas en los componentes de fundición a presión de producción en masa.
-
![¿Cuál es el plazo de entrega para el desarrollo de nuevas herramientas de fundición a presión?]()
¿Cuál es el plazo de entrega para el desarrollo de nuevas herramientas de fundición a presión?
Este artículo explica el plazo de entrega completo para el desarrollo de moldes de fundición a presión personalizados bajo el proceso estándar de fundición a alta presión, y detalla cinco dimensiones clave que influyen en él. El ciclo total varía de 25 a 60 días hábiles, dependiendo de las etapas secuenciales de fabricación del molde, la complejidad estructural de las piezas de fundición de aluminio, los estándares de precisión y el margen de mecanizado CNC reservado. Los defectos de fundición en lotes no resueltos, como burbujas de aire y rebabas, requieren rectificaciones repetidas del molde y prolongan considerablemente los plazos de entrega. Los retrasos en la revisión de planos también afectan el cronograma general. Los fabricantes pueden acortar el plazo de entrega mediante el procesamiento en paralelo, las especificaciones técnicas preconfirmadas y la simulación previa para reducir el retrabajo posterior a la prueba, lo que ayuda a los compradores a establecer cronogramas de proyecto razonables con los días de margen adecuados.
-
![¿Qué material de acero utiliza para las herramientas estándar de fundición a presión?]()
¿Qué material de acero utiliza para las herramientas estándar de fundición a presión?
Centrado en los estándares de iones de acero para herramientas de fundición a presión estándar, este artículo analiza cinco dimensiones clave: requisitos de rendimiento para acero de fundición a presión de alta presión, comparación de grados de acero para trabajo en caliente convencionales, cómo la calidad del acero suprime los defectos de fundición a presión por lotes, reglas de selección de acero basadas en la producción y el margen de mecanizado CNC de piezas de fundición a presión de aluminio, y compensación costo-vida útil para prototipos y moldes de fundición a presión de producción en masa. El acero purificado para trabajo en caliente, como el ESR H13 y el 8407, evita eficazmente las grietas térmicas y los defectos de adherencia del aluminio. El acero no purificado de bajo costo reduce el gasto inicial de herramientas, pero conlleva retrabajo frecuente y pérdidas por desperdicio. La selección jerárquica de acero según el volumen del pedido equilibra la inversión inicial y la estabilidad de la fundición a largo plazo.
-
![¿Cuáles son los defectos comunes de las piezas fundidas a presión de aleación de zinc?]()
¿Cuáles son los defectos comunes de las piezas fundidas a presión de aleación de zinc?
Este artículo presenta cinco defectos comunes en las piezas fundidas a presión de aleación de zinc, incluyendo la corrosión por óxido blanco, la porosidad interna y la cavidad de contracción, el cierre en frío superficial, la deformación dimensional, la adherencia al molde y las rebabas. A diferencia de las piezas fundidas a presión de aluminio, las de zinc son más susceptibles a la corrosión por óxido blanco y a la adherencia al molde debido a sus propiedades químicas activas y a la fuerte adhesión al molde. La mayoría de los defectos se deben a un proceso de fundición inadecuado, un mantenimiento deficiente del molde y un tratamiento anticorrosión superficial incompleto. La optimización específica del proceso, el mantenimiento regular del molde y la protección completa de la superficie pueden reducir eficazmente la tasa de defectos y mejorar la calidad del producto final de las piezas fundidas a presión de aleación de zinc.
Obtenga el último precio? Le responderemos lo antes posible (dentro de las 12 horas)